
 EN


Miten maalin suojauskalvoja valmistetaan nykyaikaisissa tehtaissa?
Modernin maalinsuojakalvon valmistus edustaa monitasoista yhdistelmää kemian, insinööritaidon ja tarkkaa valmistusta. ppf-tehtaan maalin suojauskalvo toimii paljastaa tämän tärkeän auton suojakalvon valmistuksen monimutkaisuuden. Nykyaikaiset tuotantolaitokset yhdistävät huipputeknologian ja tiukat laadunvalvontamenetelmät tuottaakseen kalvoja, jotka suojaavat ajoneuvojen pintoja ympäristövahingoilta, naarmuilta ja kemikaalien vaikutuksilta.
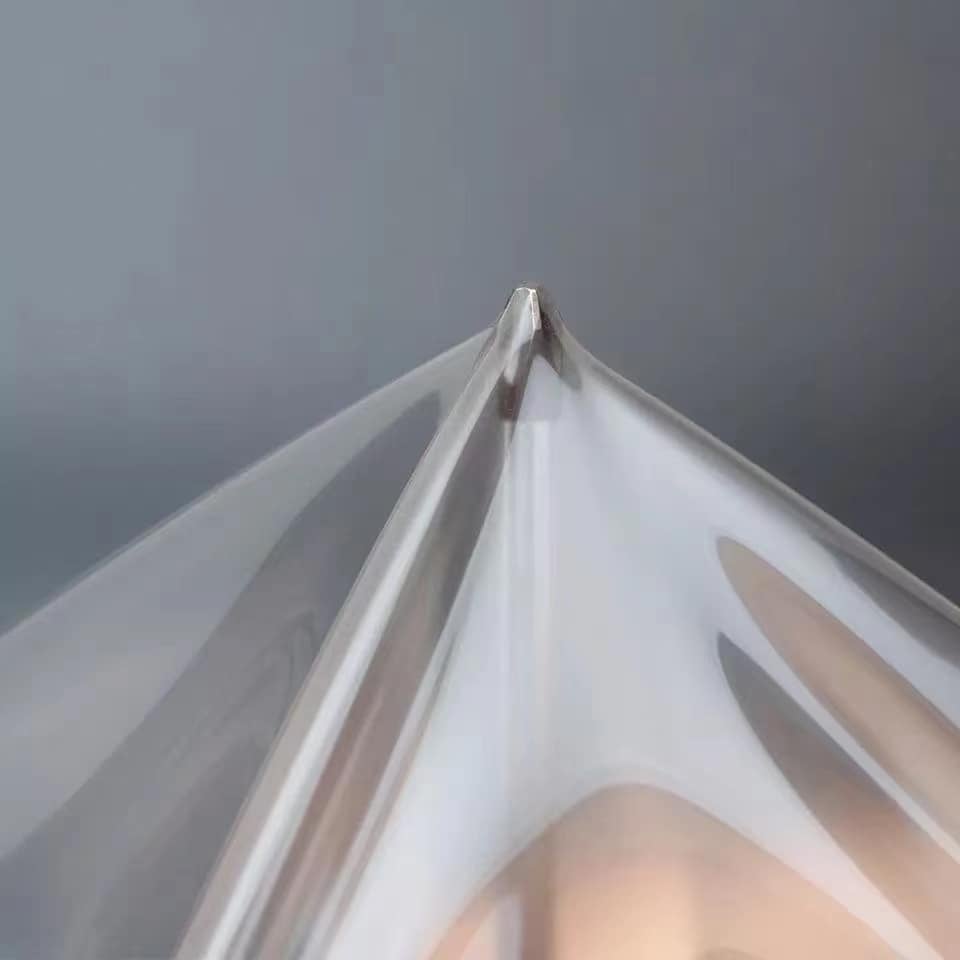
Maalinsuojakalvon valmistusprosessi alkaa huolellisella materiaalinvalinnalla ja edistyneellä kemiallisella formuloinnilla. Nykyaikaiset auton suojakalvojen valmistuslaitokset käyttävät termoplastista polyuretaania (TPU) perusmateriaalina, koska se on kestävä, läpinäkyvä ja omaehtoisesti korjaava. Tämä perusmateriaali hankitaan tarkkojen määritelmien mukaisesti varmistaakseen johdonmukaisuuden jokaisessa erässä, joka pääsee ppf-valmistusprosessiin.
Raaka-aineiden valmistelu ja sekoitus
Polymeerien valinta ja laatuvaatimukset
Jokaisen auton suojauspinnoituslaitoksen on aloitettava premium-luokan TPU-hartseilla, jotka täyttävät kansainväliset standardit. PPF-valmistusprosessi vaatii polymeerejä, joiden molekyylimassajakauma on tietty, jotta saavutetaan oikea tasapaino joustavuuden ja suojavoiman välillä. Edistyneet laitokset testaavat saapuvia raaka-aineneräitä spektroskopialla ja lämpöanalyysillä ennen tuotannon aloittamista varmistaakseen, että käytetään ainoastaan korkeimman laadun perusmateriaaleja.
Liimauskerroksen kaavan kehittäminen on yhtä tärkeää maalin suojauskalvojen valmistuksessa. Insinöörit sekoittavat akryyli- tai silikoni-pohjaisia liimoja pehmennysaineiden ja ristiverkottumisagenttien kanssa luodakseen yhdisteitä, jotka kiinnittyvät vahvasti auton pintoihin vahingoittamatta alapuolella olevaa maalia. Auton suojauspinnoituslaitos pitää tiukat lämpötila- ja kosteusolosuhteet tällä sekoitusvaiheella estääkseen komponenttien hajoamisen ja varmistaakseen eräkohtaisen yhtenäisyyden.
Lisäaineiden lisääminen ja testaus
Erikoislisäaineet parantavat kalvon suorituskykyä tavoin, jotka määrittelevät nykyaikaista ppf-valmistusta. UV-absorboijat suojaavat kalvoa keltaistumiselta ja hajoamiselta voimakkaan auringonvalon vaikutuksesta. Naarmuuntumisenestolisuudet ja liukkuuden säätöaineet parantavat pinnan tekstuuria ja kestävyyttä. Ppf-tehdas mittaa jokaisen lisäaineen tarkasti tarkkuuspumppujen ja sekoittimien avulla ja suorittaa rheologisia testejä varmistaakseen, että koostumus täyttää viskositeetti- ja virtausvaatimukset valussa.
Puristus- ja valuprosessit
Kerrostus ja kalvon muodostuminen
Maalinsuojakalvon valmistus siirtyy ydintuotantovaiheeseen, kun valmisteltu harmaa aine syötetään puristimiin, joissa materiaali kuumennetaan ja sulatetaan tarkoituksenmukaisiin lämpötiloihin. PPF:n valmistusprosessissa käytetään kaksirullaisia tai yksirullaisia puristimia riippuen halutusta kalvon paksuudesta ja ominaisuuksista. Kuuma, sulanut polymeeri virtaa kuumennettujen muottien läpi, jotka muovaavat materiaalin ohuiksi, tasaisiksi levyiksi. Samanaikaisesti autoteollisuuden suojakalvotehdas soveltaa liimoja erillisillä pinnoituspäillä, mikä luo monikerroksisia yhdistelmäkalvoja.
Valumalla jäähdytetyille irrotuskalvoille on ratkaiseva vaihe maalinsuojakalvojen valmistuksessa. Sulassa oleva kalvo kohtaa kiillotetun metallitumpurin tai liikkuvan hihnan, joka on jäähdytetty tiettyyn lämpötilaan. Tämä nopea jäähdytys kideröi polymeerirakenteen ja antaa kalvolle sen lopulliset fysikaaliset ominaisuudet. PPF-tehdas säätää tarkasti jäähdytysnopeutta, koska liian nopea jäähdytys aiheuttaa jännitystä ja haurautta, kun taas liian hitaalla jäähdytyksellä tuotantotehokkuus heikkenee.
Paksuuden säätö ja yhdenmukaisuus
Automaattiset rivityökalujärjestelmät seuraavat jatkuvasti kalvon paksuutta koko PPF-valmistusprosessin ajan. Laseranturit tai säteilyyn perustuvat paksuusmittarit antavat reaaliaikaista palautetta, jolla säädettävät puristimen ruuvien kierrosnopeus ja suuttimen raon asetukset. Autoteollisuuden suojauspinnoiteteollisuus pitää paksuustoleranssit ±10 mikrometrin sisällä koko kalvorullalla varmistaakseen yhdenmukaisen suojatehokkuuden ja sovellus laatutason. Kaikki määritettyjä arvoja poikkeavat osiot ohjataan automaattisesti kierrätykseen.
Pinnankäsittely, kovettaminen ja laadunvarmistus
Pinnan muokkaus ja itseparantuvuuden parantaminen
Edistyneen maalinsuojakalvon valmistus sisältää pinnankäsittelyjä, jotka parantavat tarttuvuutta ja suojatoimintoja. PPF-valmistusprosessi käyttää usein plasma- tai koronapuruutetta pinnan energian parantamiseen, mikä mahdollistaa paremman liimauskerrosten kosteutta ja parantaa kiinnitystä ajoneuvon maaliin. Jotkin auton suojauspinnoituslaitokset käyttävät nano-keraamisia pinnoitteita tai itseparantuvia polymeerikerroksia, jotka sulkevat pienet naarmut ja säilyttävät optisen läpinäkyvyyden pitkän käyttöjakson ajan.
Itseparantava kemia edustaa merkittävää innovaatiota nykyaikaisen maalinsuojakalvon valmistuksessa. Kalvon kerroksiin upotetaan mikrokapsleita, jotka sisältävät parantumisaineita. Kun kalvoon syntyy naarmuja tai pienempiä vaurioita, nämä kapslit räistyvät ja vapauttavat sisältönsä, täyttäen pinnan vauriot ja palauttaen suojakalvon suojaavan toiminnan. PPF-tehdas säätää tarkasti mikrokapslien kokoa, jakautumista ja kapselointikemiaa varmistaakseen luotettavan aktivoitumisen ilman ennenaikaista vuotamista.
Kovettumisprosessit ja laadun testaus
Autoteollisuuden suojakalvotehdas käyttää monivaiheista kovettumista liimojen ristiverkottumisen ja kalvon vakauttamisen viimeistelyyn. Joissakin tehtaissa käytetään UV-valokovettumista nopeuttaakseen valoherkkien liimojen kovettumista, kun taas toisissa käytetään lämpöuunia, joiden lämpötilakammioihin kohdekalvot kulkeutuvat saavuttaakseen täyden kemiallisen ristiverkottumisen. PPF:n valmistusprosessissa on tarkkaan säädettävä aika–lämpötilaprofiilia estääkseen lämpöhäviön samalla kun varmistetaan täydellinen kovettuminen.
Kattava laadun testaus päättyy maalinsuojakalvon tuotantoon. PPF-tehdas suorittaa irrotuslujuustestejä varmistaakseen, että liimojen kiinnitys täyttää vaatimukset. Optinen läpinäkyvyys mitataan spektrofotometreillä varmistaakseen, että kalvo säilyttää läpinäkyvyytensä ja täyttää värinsovitusvaatimukset. Vedostestit, ripsumisvastustestit ja kemiallinen kestävyystestaus vahvistavat, että kalvo toimii vaativissa autoteollisuuden olosuhteissa. Jokainen tuotanteri on varattu testinäytteitä varten jäljitettävyyden ja dokumentoinnin tarkoituksiin.
UKK
Mitä laitteita nykyaikainen PPF-tehdas käyttää maalinsuojakalvon tuotantoon?
Modernit PPF-valmistustehdasten laitteistot koostuvat puristimista, tarkkuuspintakäsittelyjärjestelmistä, jäähdytetystä valusylinteristä, automatisoituista paksuusmittausantureista, UV- tai lämpökovennuslaitteista sekä kattavista testilaitteistoista. PPF-tehdas integroi nämä järjestelmät reaaliaikaiseen seurantaan ja tietokoneohjattuihin prosessiin, jotta maalinsuojakalvojen tuotannon laatu pysyy yhtenäisenä. Automatisoidut käsittelyjärjestelmät vähentävät manuaalista työvoimaa parantaen samalla turvallisuutta ja vähentäen saastumisvaaroja.
Kuinka kauan auton suojauspinnoitustehdas tarvitsee maalinsuojakalvojen tuottamiseen?
Maalinsuojakalvon valmistus vaatii yleensä tunteja tai päiviä riippuen kalvon paksuudesta, liima-aineen koostumuksesta ja kovettumisvaatimuksista. Itse maalinsuojakalvon valmistusprosessi – ekstruusiosta valussa ja alustavassa jäähdytyksessä – kestää usein 30–60 minuuttia kokonaiselle tuotantokierrokselle. Kuitenkin täydellisen kovettumisen saavuttaminen ja laadun testaus voivat venyttää aikataulua 24–48 tuntia ennen kuin valmis kalvo saavuttaa pakkausvaiheen maalinsuojakalvon tehtaassa.
Mitkä laatuvaatimukset ohjaavat maalinsuojakalvon tuotantoa maalinsuojakalvon tehtaassa?
Maalinsuojakalvojen valmistuksen on täytettävä kansainvälisiä standardeja, mukaan lukien ASTM-määrittelyt liimausteholle, optiselle läpinäkyvyydelle ja kemialliselle kestävyydelle. Autoteollisuuden suojakalvotuotantolaitos käyttää ISO 9001 -laatujärjestelmää ja tekee kolmannen osapuolen suorittamia testejä ja sertifiointeja. PPF:n valmistusprosessi noudattaa autoteollisuuden määrittelyjä, joiden avulla varmistetaan, että kalvo toimii luotettavasti todellisissa ajoneuvosuojauksissa ilman, että maalin laatu tai ulkonäkö kärsivät.