
 EN


Як виготовляють плівки для захисту фарби на сучасних підприємствах?
Сучасне виробництво плівок для захисту лакофарбового покриття — це складне поєднання хімії, інженерії та точного виробництва. Розуміння того, як працює ppf фабрика розкриває складність цього важливого рішення для захисту автомобільних поверхонь. Сучасні підприємства поєднують передові технології з суворим контролем якості, щоб виробляти плівки, які захищають поверхні транспортних засобів від навколишнього середовища, подряпин та хімічного впливу.
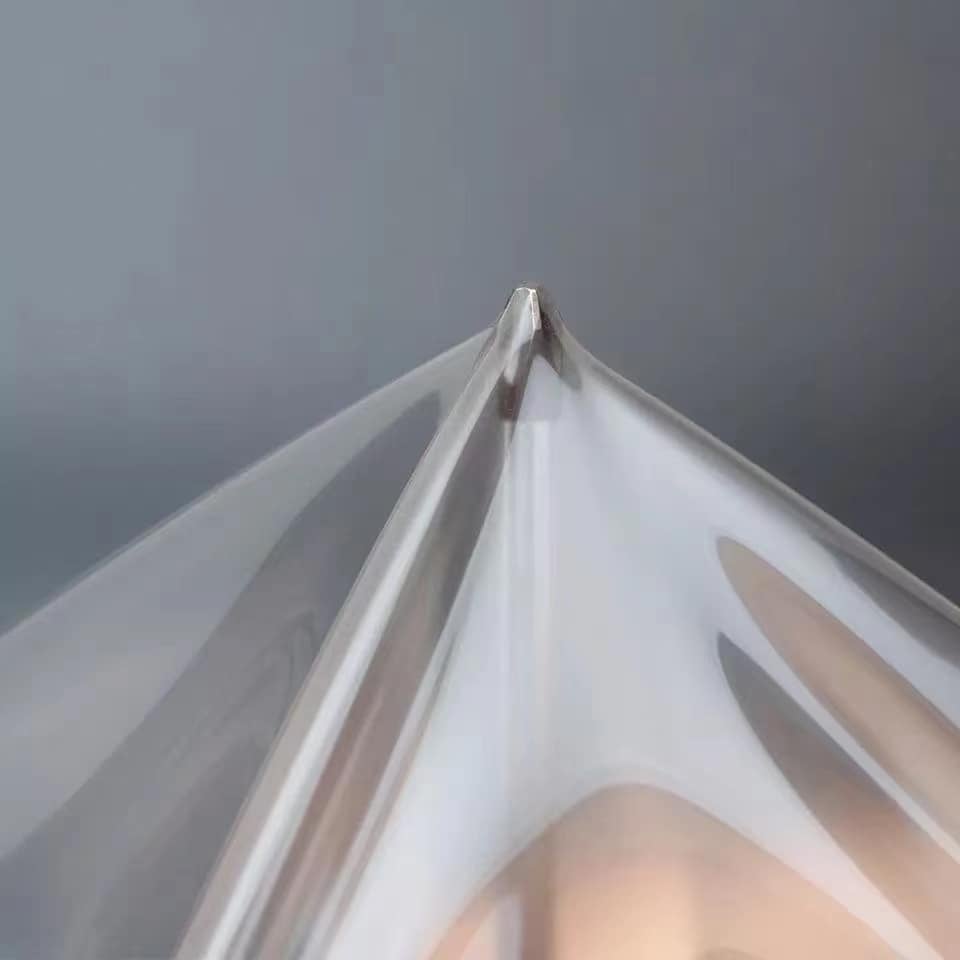
Процес виробництва плівок для захисту лакофарбового покриття починається з ретельного вибору матеріалів та передової хімічної формуляції. Сучасні підприємства з виробництва захисних покриттів для автомобілів використовують термопластичний поліуретан (TPU) як базовий субстрат, оскільки він має високу міцність, прозорість та властивість самовідновлення. Цей основний матеріал постачається відповідно до жорстких специфікацій, що забезпечує узгодженість у кожній партії, яка надходить у процес виробництва PPF.
Підготовка та формулювання сировини
Вибір полімерів та стандарти якості
Кожне підприємство з виробництва захисних покриттів для автомобілів має починати з ТРУ-смол високої якості, що відповідають міжнародним стандартам. У процесі виробництва PPF потрібні полімери з певним розподілом молекулярної маси, щоб досягти оптимального балансу між еластичністю та захисною міцністю. На сучасних підприємствах партії вхідних матеріалів перевіряють за допомогою спектроскопії та термічного аналізу до початку виробництва, забезпечуючи використання лише найвищоякісних вихідних матеріалів.
Формулювання клейкого шару також має критичне значення у виробництві плівок для захисту фарби. Інженери змішують акрилові або силіконові клеї з пластифікаторами та агентами для перехресного зв’язування, щоб створити склади, які надійно прилипають до поверхонь автомобілів, не пошкоджуючи нижчележачого лакофарбового покриття. На підприємстві з виробництва захисних покриттів для автомобілів під час цього етапу змішування строго контролюють температуру та вологість, щоб запобігти деградації компонентів і забезпечити однорідність кожної партії.
Введення добавок та випробування
Спеціалізовані добавки покращують експлуатаційні характеристики плівки, визначаючи сучасне виробництво PPF. УФ-абсорбери захищають плівку від пожовтіння та деградації під впливом інтенсивного сонячного світла. Антицарапинні агенти та модифікатори ковзання поліпшують текстуру поверхні та її стійкість. На заводі з виробництва PPF кожну добавку дозують із великою точністю за допомогою спеціалізованих насосів і мішалок, а потім проводять реологічні випробування, щоб переконатися: формулювання відповідає вимогам щодо в’язкості й рівномірності потоку для процесу лиття.
Операції екструзії та лиття
Нанесення шарів і формування плівки
Виробництво плівки для захисту фарби переходить у основну виробничу фазу, коли підготовлений смолоподібний матеріал подається в екструдери, які нагрівають і розплавляють його до точних температур. У процесі виробництва PPF використовуються двошнекові або одношнекові екструдери залежно від бажаної товщини плівки та її властивостей. Розігрітий до високої температури розплавлений полімер проходить через нагріті формувальні матриці, що надають йому вигляду тонких однорідних листів. Одночасно на підприємстві з виробництва автомобільних захисних покриттів клейові шари наносяться за допомогою окремих головок нанесення, утворюючи багатошарові композитні плівки.
Нанесення на охолоджені відокремлювальні підкладки є критичним етапом у виробництві плівок для захисту фарби. Розплавлена плівка контактує з полірованим металевим барабаном або рухомою стрічкою, охолодженими до певних температур. Це швидке охолодження спричиняє кристалізацію полімерної структури й надає плівці її остаточних фізичних властивостей. На заводі з виробництва PPF уважно контролюють швидкість охолодження, оскільки надто швидке охолодження може призвести до внутрішніх напружень і крихкості, тоді як надто повільне охолодження знижує ефективність виробництва.
Контроль товщини та її сталості
Автоматизовані вбудовані системи вимірювання безперервно контролюють товщину плівки протягом усього процесу виробництва PPF. Лазерні датчики або товщиноміри, що працюють на основі випромінювання, забезпечують поточну інформацію для коригування швидкості обертання гвинта екструдера та налаштувань зазору матриці. Підприємство з виробництва автомобільних захисних покриттів підтримує допуски щодо товщини в межах ±10 мікрометрів по всьому рулону плівки, щоб забезпечити сталі захисні характеристики та застосування якість. Будь-які ділянки, що виходять за межі специфікації, автоматично направляються на переробку.
Обробка поверхні, затвердіння та забезпечення якості
Модифікація поверхні та підвищення здатності до самовідновлення
Виробництво сучасної плівки для захисту фарби включає обробку поверхні, що покращує адгезію та захисні властивості. У процесі виробництва PPF часто застосовують плазмову або коронну обробку для підвищення поверхневої енергії плівки, що забезпечує краще змочування клейових шарів і поліпшене зчеплення з лакофарбовим покриттям автомобіля. Деякі виробничі потужності з автомобільних захисних покриттів наносять нанокерамічні покриття або полімерні шари з функцією самовідновлення, які усувають незначні подряпини й зберігають оптичну прозорість протягом тривалого терміну експлуатації.
Самовідновлювальна хімія є значною інновацією в сучасному виробництві плівок для захисту фарби. Мікрокапсули, що містять агенти для відновлення, вбудовані в шари плівки. Коли виникають подряпини або незначні пошкодження, ці капсули розриваються й вивільняють свій вміст, заповнюючи пошкодження на поверхні та відновлюючи захисний бар’єр. На заводі з виробництва PPF уважно контролюють розмір, розподіл та хімію капсулювання, щоб забезпечити надійну активацію без передчасного витоку.
Процеси затвердіння та випробування якості
Підприємство з виробництва автомобільних захисних покриттів використовує багатоетапне затвердіння для завершення поперечного зшивання клею та стабілізації плівки. Деякі підприємства застосовують УФ-затвердіння, щоб швидко затвердити світлочутливі клеї, тоді як інші використовують термічні печі, де покриті плівки проходять через нагріті камери для досягнення повного хімічного поперечного зшивання. У процесі виробництва PPF необхідно уважно регулювати профіль часу й температури, щоб запобігти термічному розкладу й одночасно забезпечити повне затвердіння.
Комплексне тестування якості завершує виробництво плівки для захисту фарби. На заводі з виробництва PPF проводять тести на силу відшарування, щоб підтвердити, що клейове зчеплення відповідає технічним вимогам. Оптичну прозорість вимірюють за допомогою спектрофотометрів, щоб забезпечити повну прозорість плівки й відповідність вимогам до колірного узгодження. Випробування на розтяг, стійкість до розриву та хімічну стійкість підтверджують ефективну роботу плівки в складних умовах експлуатації автомобілів. Кожна виробнича партія включає зразки для випробувань, які зберігають з метою забезпечення прослідковуваності та документування.
ЧаП
Яке обладнання використовує сучасний завод з виробництва PPF для виробництва плівки для захисту фарби?
Сучасні виробничі потужності для виготовлення PPF використовують екструдери, системи точного нанесення покриттів, охолоджувані литтєві барабани, автоматизовані датчики вимірювання товщини, обладнання для УФ- або термічного затвердження та комплексні випробувальні установки. На заводі з виробництва PPF ці системи інтегровано з моніторингом у реальному часі та комп’ютеризованим керуванням процесами, щоб забезпечити стабільну якість у виробництві плівок для захисту лакофарбового покриття. Автоматизовані системи обробки матеріалів скорочують ручну працю, одночасно підвищуючи рівень безпеки й зменшуючи ризики забруднення.
Скільки часу потрібно автозахисному виробничому комплексу для випуску плівки для захисту лакофарбового покриття?
Виробництво плівки для захисту фарби зазвичай триває години або дні, залежно від товщини плівки, складу клею та вимог до процесу затвердіння. Сам процес виробництва ppf — від екструзії через лиття й початкове охолодження — часто триває 30–60 хвилин для повного циклу виробництва. Однак повне затвердіння та контроль якості можуть подовжити термін на 24–48 годин до того, як готова плівка надійде на етап упакування на заводі ppf.
Які стандарти якості регулюють виробництво плівки для захисту фарби на заводі ppf?
Виробництво плівки для захисту фарби має відповідати міжнародним стандартам, у тому числі специфікаціям ASTM щодо міцності клею, оптичної прозорості та стійкості до хімічних речовин. Підприємство з виробництва автомобільних захисних покриттів застосовує системи управління якістю ISO 9001 і проводить незалежне тестування та сертифікацію. Процес виробництва PPF підлягає специфікаціям автомобільної галузі, що забезпечують надійну роботу плівки у реальних умовах захисту транспортних засобів без погіршення якості або зовнішнього вигляду фарби.